Artykuł sponsorowany
Jak wykrywać zużycie krążników podczas przeglądów, zanim zacznie zatrzymywać linię
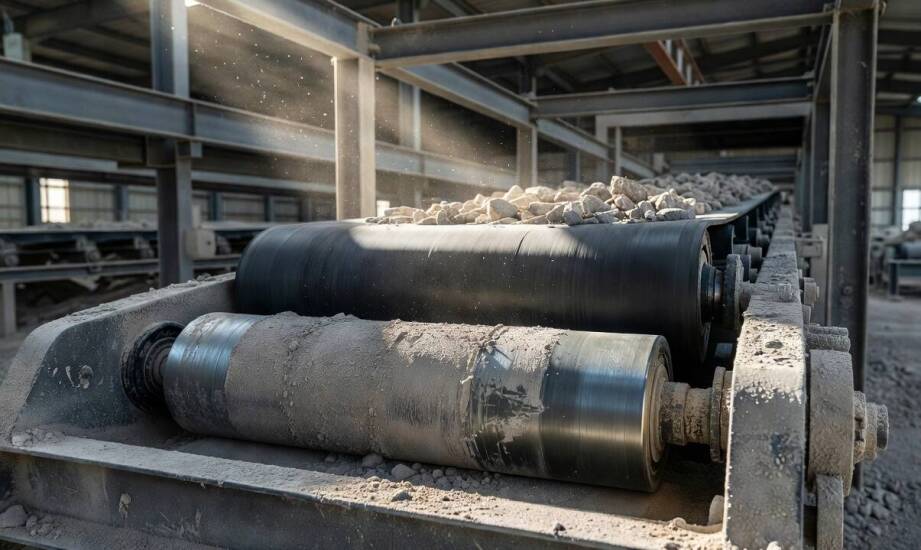
Na linii produkcyjnej w zakładzie przemysłowym nagle pojawia się nietypowy hałas dobiegający z sekcji przenośnika taśmowego. Rolka zaczyna bić, opory ruchu rosną, a taśma pracuje z widocznym wysiłkiem. Te objawy często sygnalizują rozwijające się zużycie elementów tocznych, które pozostawione bez reakcji mogą doprowadzić do nagłego zatrzymania całego ciągu komunikacyjnego. Aby zapobiec kosztownym przestojom, działy utrzymania ruchu muszą wiedzieć, jak diagnozować krążniki do przenośników taśmowych na wczesnym etapie ich degradacji. Skuteczna kontrola opiera się na umiejętnym obserwowaniu pracy maszyny oraz właściwej interpretacji drobnych anomalii dźwiękowych, zanim przerodzą się one w poważną awarię mechaniczną blokującą przepływ materiału.
Diagnostyka uszkodzeń łożysk, uszczelnień i osiowania
Chwilowe zakłócenie pracy, wywołane na przykład pojedynczym uderzeniem ciężkiego bryłowego materiału, szybko mija i nie powtarza się przy kolejnym cyklu obrotu. Uszkodzenie łożyska generuje natomiast stały, narastający hałas lub charakterystyczne buczenie. Ten dźwięk często zmienia swój ton wraz ze wzrostem obciążenia surowcem i prędkości samej taśmy. Z kolei uszkodzone uszczelnienie powoduje wnikanie zanieczyszczeń, co bezpośrednio prowadzi do zatarcia, sztywnienia obrotu i lokalnego przegrzewania podzespołów. Niewłaściwe osiowanie najczęściej objawia się wyraźnym biciem promieniowym, wymuszającym nierównomierne zużycie powierzchni metalowych bieżni.
Prosta sekwencja diagnostyczna zaczyna się od oględzin wizualnych pod kątem pęknięć płaszcza, nagromadzenia pyłu i nadmiernych luzów osiowych. Następnie mechanicy przeprowadzają nasłuchiwanie podczas normalnej pracy, zwracając szczególną uwagę na zmiany dźwięku przy skokach obciążenia. Kolejnym kluczowym krokiem jest test swobodnego obrotu. Rolka obracana siłą rąk powinna kręcić się płynnie, bez wyczuwalnego oporu czy wewnętrznego zgrzytania. Na koniec dokonuje się pomiarów termicznych obudowy łożyskowej. Wzrost temperatury o 20°C powyżej otoczenia jest traktowany jako wartość orientacyjna dla konkretnej kontroli, wskazująca na zaawansowane problemy z dystrybucją smaru.
Wpływ warunków pracy i planowanie harmonogramu kontroli
Środowisko, w jakim pracuje taśmociąg, bezpośrednio wpływa na tempo fizycznej degradacji elementów tocznych. Silne zapylenie wywołuje zatykanie uszczelnień labiryntowych i przyspieszone ścieranie gładkich powierzchni łożysk. Obecność wilgoci sprzyja głębokiej korozji wałów oraz rozkładowi struktury smaru, co zauważalnie zmniejsza jego właściwości poślizgowe. Uderzenia dużych partii materiału zrzucanego z wysokości na taśmę generują mikropęknięcia płaszcza i wybijają stalowe koszyki łożyskowe. Należy uwzględnić również nierówny rozkład obciążenia, który wywołuje miejscowe przeciążenia i prowokuje szybsze zużycie zaledwie kilku wybranych segmentów trasy.
Częstotliwość przeglądów nie powinna opierać się na sztywnych wytycznych kalendarzowych, lecz wynikać z charakterystyki środowiska eksploatacyjnego. W miejscach o ekstremalnym zapyleniu, wysokiej wilgotności lub ciągłych udarach mechanicznych interwały kontrolne muszą być odpowiednio zagęszczone i dopasowane do tempa zużycia materiału. W czystszych halach produkcyjnych kontrole mogą odbywać się rzadziej. Firma Global Serwis, funkcjonująca jako producent pasów napędowych, zauważa w swojej praktyce przemysłowej, że żywotność komponentów zależy od poprawnego doboru elementów do specyfiki lokalnego obciążenia maszyn.
Wykonywanie rutynowych czynności serwisowych bywa jednak niewystarczające przy długotrwałej eksploatacji. Standardowe czyszczenie, uzupełnianie smaru czy wymiana samych uszczelnień tracą sens, gdy płaszcz ulegnie trwałej deformacji, a luz osiowy przekracza bezpieczne tolerancje. Wówczas konieczna staje się wymiana całego komponentu, aby wyeliminować ryzyko nagłego rozerwania taśmy i całkowitego zablokowania przepływu surowca.
Łączenie bieżących objawów eksploatacyjnych z dogłębną analizą historii awarii pozwala zakładom przemysłowym ułożyć skuteczny plan utrzymania sprawności maszyn. Dokładna rejestracja pozycji rolek ulegających najczęstszej degradacji ułatwia wykrywanie ukrytych problemów z geometrią całej ramy przenośnika. Korelacja tych danych ze strefami zrzutu urobku umożliwia odpowiednie dostosowanie harmonogramów kontroli. Dzięki takiemu podejściu służby utrzymania ruchu przechodzą od kosztownych interwencji awaryjnych do przewidywalnej gospodarki remontowej, chroniąc płynność procesu produkcyjnego.
Kategorie artykułów
Polecane artykuły
Kraty wlotowe a ich rola w zarządzaniu wodami opadowymi
Poradnik wyboru najlepszych sprężynujących podkładek dla Twojego projektu
Jak myć i przechowywać szkło kryształowe, żeby zachowało połysk po latach