Artykuł sponsorowany
Jak powstaje brama i przęsło metalowe w warsztacie — od wyboru profili do kontroli spoin
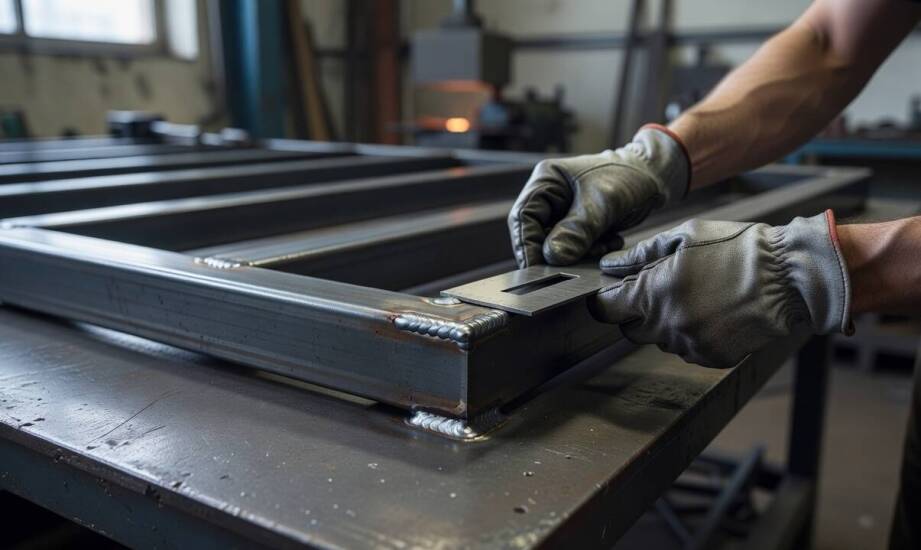
Gotowa brama wjazdowa lub przęsło ogrodzeniowe prezentuje się jako prosty, jednolity element architektoniczny. O stabilności całej konstrukcji decydują precyzyjne cięcia blach, rygorystyczne normy spawalnicze oraz wcześniejszy dobór odpowiednich gatunków stali. Każdy etap produkcji w warsztacie wywiera bezpośredni wpływ na późniejsze zachowanie skrzydła podczas eksploatacji, kiedy materiał narażony jest na silny wiatr i skrajne różnice temperatur. Brak dokładności na samym początku procesu wytwórczego generuje mikropęknięcia i naprężenia, które ujawniają się dopiero wiele miesięcy po montażu na posesji. Zrozumienie cyklu warsztatowego pozwala docenić rolę poszczególnych technologii obróbki w budowaniu wieloletniej trwałości.
Dobór profili stalowych i cięcie plazmowe materiału
Właściwe zaplanowanie przekrojów oraz dokładne wyliczenie grubości stali to fundament bezawaryjnej pracy wyrobu. Dobór profili zamkniętych o grubości ścianki od 2 do 5 milimetrów warunkuje sztywność skrzydła bramy i zachowanie całej geometrii. Konstrukcje lekkie i ażurowe wymagają najczęściej zastosowania kształtowników o wymiarach 60×60×3 mm, które z powodzeniem przenoszą standardowe obciążenia robocze. Sytuacja ulega zmianie, gdy waga wypełnienia wzrasta do poziomu 80–120 kilogramów na metr kwadratowy powierzchni. Do budowy ramy nośnej wykorzystuje się wtedy profile 80×80×3–4 mm, co skutecznie zabezpiecza układ przed odkształceniami zginającymi. Grubsze materiały rzędu 4–5 mm sprawdzają się w masywnych systemach przemysłowych. Wysoki moment bezwładności pozwala tam przetrwać nierównomierne nagrzewanie słoneczne oraz zmęczenie metalu przy częstych cyklach otwierania.
Precyzyjne cięcie materiału wsadowego bezpośrednio rzutuje na spasowanie poszczególnych segmentów ramy. Wykorzystanie cięcia plazmowego CNC daje bardzo dobrą powtarzalność kształtów formatek. Nowoczesne wycinarki plazmowe przecinają blachy o grubości do 40 milimetrów z tolerancją około ±0,38–0,5 mm. Takie parametry zapobiegają konieczności ręcznego szlifowania i siłowego dociągania elementów podczas pozycjonowania na stołach monterskich. Eliminacja nadmiarowej obróbki skrawaniem ułatwia planowanie całego cyklu produkcyjnego. Starannie docięte styki pozwalają utrzymać idealne kąty proste i znacznie ograniczają wprowadzanie szkodliwych naprężeń do spajanej struktury.
Spawanie ramy oraz weryfikacja geometrii skrzydła
Trwałe połączenie przygotowanych elementów kształtuje ostateczną nośność przęsła. Metoda MIG/MAG pozwala na wydajne spawanie długich odcinków konstrukcyjnych przy zachowaniu odpowiedniej sekwencji kładzenia ściegów. Właściwe zaplanowanie kolejności spawania skutecznie zapobiega nadmiernemu przegrzewaniu węzłów i ogranicza deformacje płaskich powierzchni. W miejscach wymagających najwyższej estetyki wizualnej stosuje się metodę TIG, która tworzy gładką powierzchnię przetopu bez odprysków. Każdy wprowadzony łuk elektryczny generuje miejscowy skurcz termiczny. Zakłady ślusarskie wykorzystują do relaksacji naprężeń prasy hydrauliczne bądź podgrzewają wybrane strefy ramy do temperatury 600–700°C. Kontrolowane oddawanie ciepła ułatwia odzyskanie początkowej płaskości profilu przed oddaniem go do dalszej weryfikacji.
Natychmiast po naturalnym ostygnięciu materiału inżynierowie przeprowadzają rygorystyczny pomiar długości przekątnych, kątów oraz płaskości całego skrzydła. Kontrola wizualna spoin metodą VT wykrywa ewentualne pęknięcia, braki przetopu oraz pęcherze gazowe ukryte w licu. Dopuszczalne odchylenia liniowe podlegają surowym wytycznym normy spawalniczej PN-EN 1090. Jeśli konkretny element nie mieści się w przewidzianej klasie tolerancji wykonania, trafia ponownie na stół korekcyjny. Taki audyt stanowi podstawowy punkt bezpieczeństwa przed przekazaniem wyrobu do lakierni. Restrykcyjne zachowanie geometrii eliminuje późniejsze zacinanie się mechanizmów automatyki napędowej.
Ochrona antykorozyjna i kompleksowy nadzór produkcyjny
Odporność metalu na zmienne warunki atmosferyczne zależy od poprawnie poprowadzonego procesu przygotowania podłoża i nakładania powłoki. Chemiczne odtłuszczenie i mechaniczne śrutowanie całej ramy budują szorstkość niezbędną do właściwej adhezji powłok antykorozyjnych. Nakładanie specjalistycznej farby proszkowej zachodzi z wykorzystaniem zjawiska przyciągania elektrostatycznego. Naładowanie cząsteczek polimerowych sprawia, że drobiny równomiernie pokrywają nawet trudnodostępne krawędzie i spoiny profili zamkniętych. Przygotowany w ten sposób element wędruje do wielkogabarytowego pieca lakierniczego. W temperaturze od 160 do 200°C warstwa polimeryzuje się przez około 20 minut. Efektem pracy urządzenia grzewczego jest twarda i odporna na zarysowania powłoka o grubości minimum 80 mikrometrów.
Samodzielna realizacja wszystkich operacji technologicznych w jednym ośrodku produkcyjnym chroni gotowe detale przed uszkodzeniami mechanicznymi w trakcie transportu. Świętokrzyski producent bram ogrodzeniowych, firma JUL MET z ponad 15-letnim doświadczeniem, integruje projektowanie na wymiar, obróbkę plazmową, spawanie oraz lakierowanie proszkowe pod dachem własnego parku maszynowego. Kompletny nadzór nad powierzonym materiałem skraca czas oczekiwania na gotowy wyrób i minimalizuje ryzyko błędów montażowych.
Zarządzanie jakością przez jeden podmiot, od momentu cięcia stali po wygrzewanie farby w piecu gazowym, determinuje wieloletnią żywotność systemu ogrodzeniowego. Zaniedbanie pojedynczego kroku produkcyjnego, na przykład pominięcie odprężania termicznego spoin czy niedokładne oczyszczenie odprysków, znacząco obniża barierę antykorozyjną. Rygorystycznie prowadzona obróbka mechaniczna zapewnia stabilny profil, który bez przeszkód funkcjonuje w zmiennym klimacie przez dziesiątki lat.
Kategorie artykułów
Polecane artykuły
Kraty wlotowe a ich rola w zarządzaniu wodami opadowymi
Poradnik wyboru najlepszych sprężynujących podkładek dla Twojego projektu
Jak myć i przechowywać szkło kryształowe, żeby zachowało połysk po latach