Artykuł sponsorowany
Jak półprzezroczysty papier zachowuje się w podajnikach, podczas druku i cięcia seryjnego
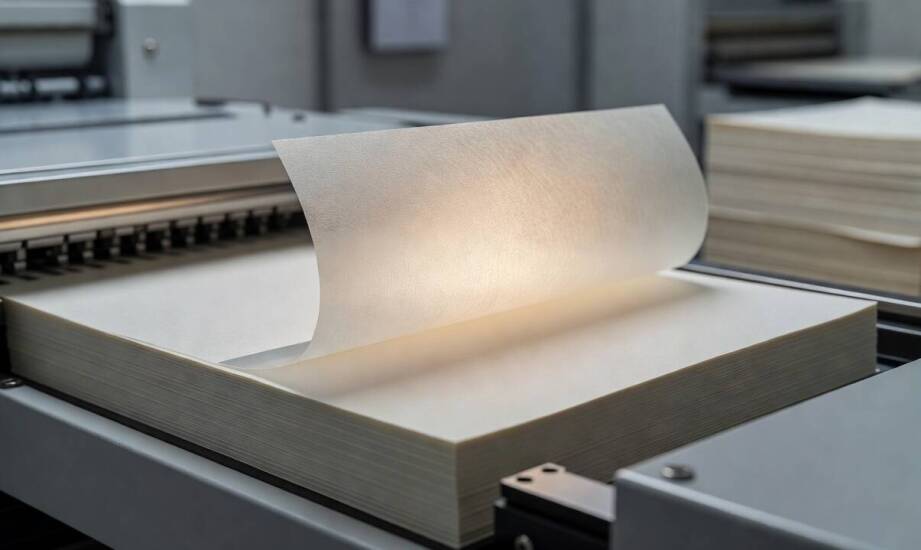
Nazwa tego surowca sugeruje bezpośrednie pokrewieństwo z delikatnością klasycznego pergaminu. Wizualnie materiał wydaje się kruchy, cienki i podatny na uszkodzenia mechaniczne. W praktyce celuloza poddana specjalnej obróbce działa jako wytrzymała bariera chroniąca przed wilgocią i tłuszczem. Zachowanie wstęgi podczas zadruku, bigowania i cięcia seryjnego zależy od ścisłych parametrów fizycznych, a nie od pierwszego wrażenia estetycznego. Identyczny arkusz potrafi zablokować jedno urządzenie, podczas gdy w innym bezproblemowo przejdzie przez cały skomplikowany ciąg technologiczny. Ostateczny sukces w obróbce wymaga zrozumienia relacji między strukturą włókien a siłami działającymi wewnątrz maszyn introligatorskich.
Co decyduje o stabilności surowca w maszynach?
Waga pojedynczego arkusza bezpośrednio determinuje jego sztywność i zachowanie w cyklu automatycznym. Przemysłowy papier półpergaminowy występuje na rynku najczęściej w wariantach od 28 do 60 g/m², co czyni go materiałem stosunkowo lekkim. Niższe wartości oznaczają wysoką elastyczność struktury. W szybkich cyklach produkcyjnych cienka struktura zwiększa ryzyko podwójnego pobrania materiału przez systemy ssawkowe. Wyższe wskaźniki ułatwiają sprawną separację, eliminując zatory i przestoje w sekcji wejściowej. Zasilanie linii z ciągłej roli stabilizuje proces dzięki równomiernemu napięciu wstęgi. Arkusze wymagają z kolei bardzo precyzyjnej kalibracji bocznych rolek pobierających, aby wyeliminować najdrobniejsze przesunięcia.
Hurtownia poligraficzna KAKADO dostarcza ten materiał w zróżnicowanych formach, co pozwala dopasować zamówienie do konkretnego parku maszynowego. Format płaski idealnie wpisuje się w specyfikę ręcznego układania na mniejszych urządzeniach sztancujących. Wstęga z kolei bezwzględnie dominuje w wielkoformatowych liniach pakujących, gdzie ciągłość zasilania decyduje o opłacalności zlecenia. Użycie niewłaściwego formatu do danej technologii generuje ogromne straty czasowe na etapie przygotowania maszyny.
Niezależnie od wybranego wariantu, surowiec ten wykazuje silne właściwości higroskopijne. W halach produkcyjnych utrzymanie stabilnego mikroklimatu zapobiega odkształceniom i pękaniu włókien celulozowych. Optymalne warunki to wilgotność powietrza na poziomie 40–60% oraz temperatura w granicach 20–23°C. Nadmiar wilgoci wywołuje błyskawiczne falowanie brzegów wstęgi. Zbyt suche otoczenie usztywnia strukturę, prowadząc do odprysków i kruszenia podczas cięcia. Zagniecenia powstałe w trakcie niewłaściwego transportu drastycznie obniżają przydatność, wymuszając odrzucenie wadliwej partii jeszcze przed jej wejściem na cylindry.
Wybór techniki druku a prześwit i gładkość
Specyficzna półprzezroczystość wynika z mocnego sprasowania masy celulozowej oraz niskiej wagi docelowej. Ten naturalny parametr często powoduje niepożądane przebijanie nałożonego obrazu na odwrotną stronę arkusza. Jednocześnie gładka powierzchnia poprawia początkową przyczepność farby i ostrość drobnych znaków graficznych. Mocno zamknięta struktura podnosi jednak prawdopodobieństwo niekontrolowanego rozlewania się barw przy zbyt mocnym nacisku ze strony wałków formowych. Precyzyjna kontrola siły tłoczenia to absolutna podstawa podczas nanoszenia kolorów na takie podłoża.
Klasyczny druk offsetowy wymaga bezwzględnie płaskich arkuszy o ustabilizowanym poziomie wilgotności wewnętrznej. Technika ta gwarantuje bardzo wysoką rozdzielczość detali przy nakładach o średniej i dużej wielkości. Całkowity brak nierówności zapobiega zjawisku ślizgania się gumowego cylindra po powierzchni surowca. Czas schnięcia farby na gładkiej barierze ulega wydłużeniu, co wymusza stosowanie odpowiednich proszków antyodciągowych w strefie wykładania.
Elastyczna wstęga sprawdza się natomiast w szybkich rotacjach fleksograficznych, które tolerują znacznie większe naprężenia podłużne. Technologia flexo minimalizuje straty materiałowe w bardzo długich seriach, chociaż z technicznego punktu widzenia oferuje nieco słabsze przejścia tonalne. W każdym przypadku zmiana techniki drukowania wymaga przeprowadzenia wstępnej próby technologicznej na maszynie. Taki test pozwala operatorom właściwie skalibrować siłę docisku oraz objętość podawanej farby przed uruchomieniem głównej produkcji. Ogranicza to ryzyko marnowania wrażliwego podłoża na etapie rozruchu.
Wydajna obróbka cienkich surowców barierowych wymaga ciągłej kontroli każdego etapu produkcji. Płynne podawanie, precyzyjny nacisk w sekcji drukującej i ostre cięcie końcowe wprost zależą od parametrów fizycznych wybranej partii. Dopasowanie wielkości roboczej oraz stabilizacja klimatu na hali magazynowej realnie ograniczają liczbę nieplanowanych postojów. Świadome zarządzanie specyfiką włókien celulozowych pozwala wyciągnąć maksimum możliwości z maszyn, ułatwiając osiągnięcie powtarzalnej jakości bez niepotrzebnych odpadów.
Kategorie artykułów
Polecane artykuły
Kraty wlotowe a ich rola w zarządzaniu wodami opadowymi
Poradnik wyboru najlepszych sprężynujących podkładek dla Twojego projektu
Jak myć i przechowywać szkło kryształowe, żeby zachowało połysk po latach