Artykuł sponsorowany
Jak kontrola zgrzewania punktowego decyduje o odporności siatki na drgania i powtarzalne obciążenia
Gotowy materiał po wizualnym odbiorze zazwyczaj sprawia wrażenie solidnego i trwałego. Pierwsze cykle pracy w warunkach drgań lub powtarzalnych obciążeń często ujawniają jednak ukryte słabości połączeń punktowych. W wymagających instalacjach przemysłowych, takich jak osłony maszyn czy różnego rodzaju przegrody techniczne, nawet najmniejsze wady zgrzein prowadzą do stopniowego luzowania pojedynczych prętów. Skutkuje to postępującą utratą integralności całej konstrukcji, odkształcaniem paneli i koniecznością ich przedwczesnej wymiany. Usterki tego typu stwarzają ponadto poważne zagrożenie dla bezpieczeństwa operatorów urządzeń mechanicznych. Odpowiednia znajomość procesów spawalniczych oraz rygorystyczna weryfikacja gotowych wyrobów pozwala skutecznie zapobiegać awariom lokalnej infrastruktury.
Parametry zgrzewania punktowego kształtujące wielkość jądra
Podstawowe czynniki procesu produkcyjnego obejmują precyzyjnie dobraną siłę docisku elektrod, natężenie prądu roboczego oraz dokładny czas jego przepływu. Odpowiedni docisk, właściwa temperatura generowana przez opór elektryczny i czas nagrzewania decydują o średnicy oraz jednorodności jądra zgrzeiny. Zbyt mała siła wywierana na metal lub za krótki cykl grzania skutkują powstaniem niedużego punktu o niedostatecznej powierzchni łączenia. Podatność takiego miejsca na zerwanie radykalnie wzrasta w trakcie eksploatacji. Zbyt wysokie natężenie prądu prowadzi z kolei do niebezpiecznego wyprysku ciekłego materiału i powstawania osłabiających pęcherzy gazowych wewnątrz spoiny.
Czas podtrzymania tuż po wyłączeniu zasilania ma kluczowe znaczenie dla poprawnej krystalizacji rozgrzanej stali. Utrzymanie ciśnienia fizycznego w fazie stygnięcia zapobiega powstawaniu mikroszczelin skurczowych. Parametry maszyn dobiera się zawsze ściśle do konkretnej średnicy prętów oraz zastosowanego gatunku stopu. Prawidłowo wyprodukowana siatka stalowa zgrzewana spełnia dzięki temu rygorystyczne wymogi wytrzymałościowe. Charakteryzuje się ona pożądaną sztywnością geometryczną przez wiele lat. Jakość modułów potwierdza się w fabryce poprzez systematyczne badanie losowych arkuszy zgodnie ze standardami budowlanymi.
Znaczenie precyzyjnego łączenia dla odporności paneli
Niewłaściwa kalibracja urządzeń spawalniczych skutkuje niewidocznymi mikropęknięciami w strefie wpływu ciepła oraz lokalnymi odkształceniami termicznymi drutu. Ukryte wady strukturalne powodują nagłe pękanie łączeń pod wpływem wibracji maszyn i cyklicznych sił ścinających. Katalogowa sztywność statyczna paneli nie daje inżynierom pełnego obrazu ich wieloletniej użyteczności. Rzeczywista odporność materiału na powolne zmęczenie wynika wprost z idealnej powtarzalności wszystkich punktów styku na danym arkuszu. Przegrody, siatki ochronne i moduły techniczne w głośnych halach produkcyjnych zmagają się z nieustannymi drganiami o zmiennej amplitudzie. Częstotliwość rezonansowa szybko obnaża najdrobniejsze niespójności pomiędzy poszczególnymi partiami towaru.
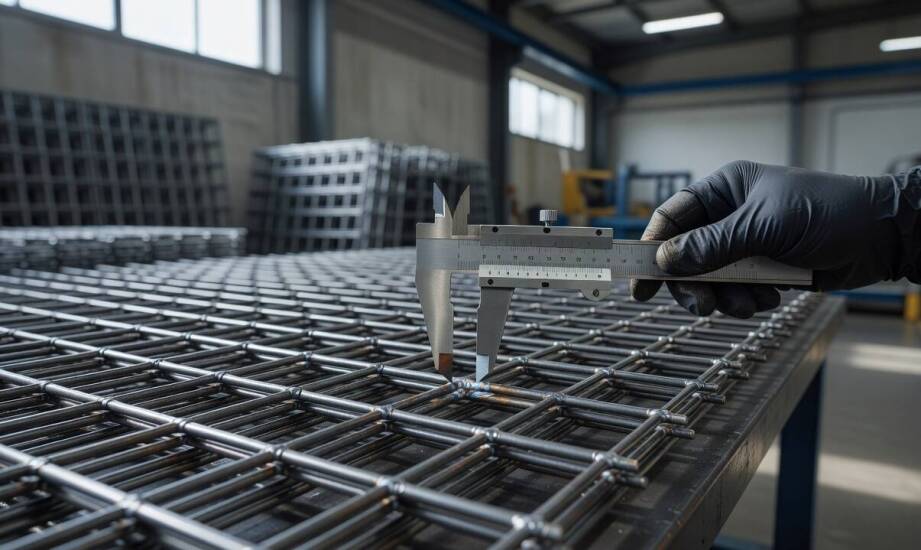
Poprawna walidacja sprzętu zakłada regularny pomiar fizycznych wymiarów oczek, mikroskopową analizę głębokości wtopienia oraz specjalistyczne zrywanie punktów. Testy fragmentów materiału przeprowadza się na certyfikowanych urządzeniach wytrzymałościowych. Inżynierowie oceniają próbki pod kątem surowych wytycznych dla danych sektorów. Praktyka handlowa przedsiębiorstwa Metalzbyt Poznań pokazywała w przeszłości, że zaopatrzenie przemysłu maszynowego wymaga towarów sprawdzanych na każdym etapie dystrybucji. Pobieżne oceny wizualne pomagają wyłapać jedynie zewnętrzne wypryski i nadmierne wgniecenia elektrod. Dopiero metody niszczące lub zaawansowana technika ultradźwiękowa bezbłędnie potwierdzają właściwą objętość wewnętrznego jądra nośnego. Błyskawiczna korekta zgrzewarek po wykryciu minimalnych odchyleń eliminuje z rynku elementy podatne na awarie.
Zdolność konkretnego układu prętów do znoszenia drgań i sił cyklicznych stanowi podstawowe kryterium wyboru w budownictwie technicznym. Zmęczenie surowca rozwija się powoli przez tysiące godzin intensywnej pracy okolicznych napędów. Standardowe testy statyczne często nie odzwierciedlają brutalnych realiów panujących w nowoczesnych strefach obróbki wielkogabarytowej. Z tego względu dedykowane gatunki stali poddaje się zaawansowanym procedurom. Zakładają one przetrwanie kilku milionów cykli roboczych bez naruszenia ciągłości sieci krystalicznej.
Długoletnia bezawaryjność siatek barierowych zależy od bezbłędnej stabilności zautomatyzowanego procesu grzania oporowego. Konsekwentna eliminacja błędów na początkowych etapach wytwarzania blokuje transport słabszych serii do końcowego odbiorcy. Solidnie przetopione i starannie dociśnięte punkty stykowe utrzymują pełną spójność paneli operacyjnych. Arkusze zachowują swoje właściwości ochronne nawet w trakcie długotrwałego narażenia na siły odśrodkowe. Ścisłe przestrzeganie reżimu technologicznego zabezpiecza drogą infrastrukturę i wyklucza nieplanowane przestoje linii produkcyjnych.
Kategorie artykułów
Polecane artykuły
Kraty wlotowe a ich rola w zarządzaniu wodami opadowymi
Poradnik wyboru najlepszych sprężynujących podkładek dla Twojego projektu
Jak myć i przechowywać szkło kryształowe, żeby zachowało połysk po latach