Artykuł sponsorowany
Jak dobrać taśmę montażową, maskującą lub zabezpieczającą do procesu produkcyjnego
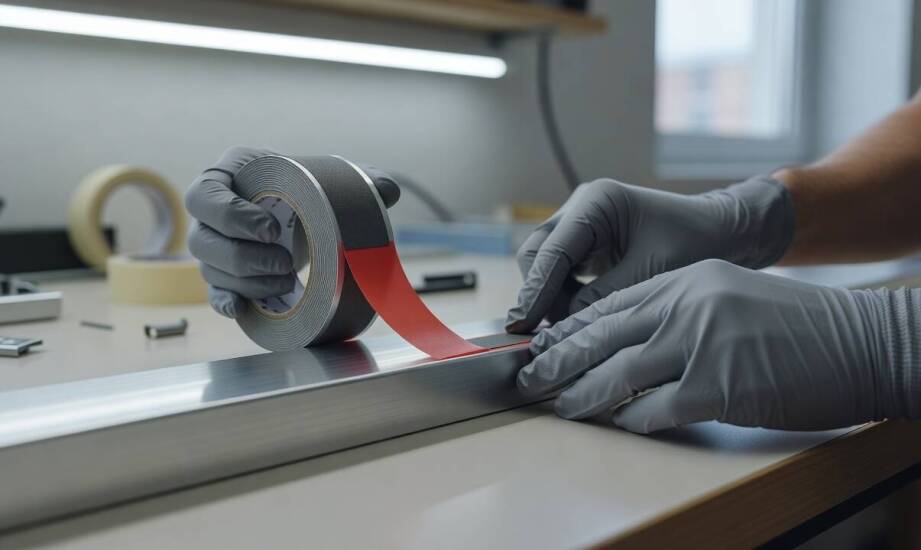
Linia montażowa w przemyśle motoryzacyjnym lub elektronicznym to środowisko, w którym każdy detal ma znaczenie. Decyzja o zastosowaniu konkretnej taśmy do mocowania emblematów, uszczelniania obudów czy prowadzenia wiązek kablowych bezpośrednio wpływa na tempo pracy całego zespołu oraz końcową estetykę wykończenia. Niewłaściwy dobór materiału łączeniowego często powoduje kosztowne opóźnienia, odklejanie się elementów pod wpływem wibracji lub konieczność żmudnego czyszczenia i poprawek na linii produkcyjnej. Zrozumienie mechanizmów działania klejów i nośników stanowi podstawę do optymalizacji procesów produkcyjnych.
Wpływ podłoża i otoczenia na dobór taśmy montażowej
Specyfika podłoża to główny czynnik decydujący o sile wiązania materiałów samoprzylepnych. Na metalu, szkle i lakierowanych powierzchniach o wysokiej energii powierzchniowej standardowe kleje akrylowe lub kauczukowe zapewniają bardzo dobrą przyczepność początkową. Sytuacja zmienia się w przypadku tworzyw sztucznych, takich jak polipropylen (PP) czy polietylen (PE). Materiały o niskiej energii powierzchniowej wymagają zastosowania specjalistycznych klejów o zwiększonej lepkości lub wcześniejszego użycia primerów, ponieważ w przeciwnym razie taśma szybko odkleja się pod wpływem najmniejszego obciążenia.
Ogromne znaczenie mają również warunki termiczne panujące w hali produkcyjnej. Optymalna temperatura aplikacji zależy od konkretnej serii produktu – dla wybranych, uniwersalnych taśm montażowych wynosi na przykład od +5°C do +40°C. Istnieją jednak warianty specjalistyczne przeznaczone do pracy w skrajnych warunkach. Aplikacja w zbyt chłodnym otoczeniu sprawia, że klej traci swoją naturalną elastyczność i nie jest w stanie odpowiednio zwilżyć powierzchni. Z kolei ekspozycja na bardzo wysokie temperatury przyspiesza procesy starzeniowe i osłabia wiązanie chemiczne.
W praktyce przemysłowej firmy poszukują niezawodnych komponentów, które można precyzyjnie zintegrować z cyklem produkcyjnym. Działająca w Łodzi firma Alpako Poland jako oficjalny dystrybutor 3M i konwerter materiałów samoprzylepnych, dostarcza rozwiązania ściśle dopasowane do specyfikacji technicznej klientów. Własny park maszynowy umożliwia cięcie asortymentu na dowolny wymiar oraz produkcję niestandardowych wykrojów. Zakłady przemysłowe otrzymują dzięki temu gotowe formatki skracające czas aplikacji i minimalizujące odpady na stanowisku pracy.
Różnice między rodzajami taśm a błędy w procesie aplikacji
Każdy etap produkcji wymaga użycia nośnika o innej charakterystyce technicznej. Taśmy montażowe, wyposażone zazwyczaj w wytrzymały nośnik piankowy lub foliowy, służą do trwałego mocowania detali. Ich głównym zadaniem jest kompensowanie nierówności podłoża, tłumienie drgań oraz przenoszenie obciążeń mechanicznych przez cały okres użytkowania wyrobu. Zupełnie inną funkcję pełnią produkty maskujące, wykorzystywane powszechnie podczas malowania, lakierowania proszkowego czy piaskowania. Odporność na wysokie temperatury w piecach lakierniczych łączy się w ich przypadku z wymogiem łatwego usunięcia bez pozostawiania najmniejszych śladów kleju na detalu.
Popularnym rozwiązaniem w wielu zakładach poligraficznych i logistycznych są taśmy tesa, które znajdują zastosowanie przy pakowaniu, zabezpieczaniu ładunków oraz w podstawowych pracach montażowych. Niezależnie od wybranego producenta, parametry klejenia zależą ściśle od właściwości danego wariantu oraz przygotowania podłoża. Na twardym metalu odpowiednio dobrane taśmy akrylowe utrzymują wysoką siłę ścinania nawet przy obciążeniach dynamicznych. Powierzchnie pokryte lakierem proszkowym wymagają z kolei przeprowadzenia testów przyczepności, ponieważ niektóre powłoki znacząco obniżają ostateczną siłę wiązania.
Nawet najlepszy materiał traci swoje właściwości w wyniku błędów aplikacyjnych. Najczęstszym problemem na liniach montażowych jest zbyt mały docisk początkowy. Brak odpowiedniego nacisku uniemożliwia pełne zwilżenie struktury podłoża przez klej, co drastycznie redukuje wytrzymałość spoiny. Równie krytyczna okazuje się nieodpowiednio przygotowana powierzchnia. Zabrudzona lub niedokładnie odtłuszczona powierzchnia tworzy niewidoczną barierę izolacyjną, prowadząc do natychmiastowego oderwania się elementu. Operatorzy często pomijają też niezbędny czas wiązania – pełna siła łączenia w wielu technologiach pojawia się dopiero po kilkunastu godzinach lub po sezonowaniu detalu w zalecanej temperaturze.
Optymalizacja łączenia detali w cyklu produkcyjnym
Właściwy dobór nośnika i substancji klejącej wymaga szczegółowej analizy całego cyklu życia produktu. Proces decyzyjny musi uwzględniać nie tylko specyfikę łączonych materiałów, ale również przewidywane obciążenia mechaniczne, ekspozycję na promieniowanie UV, wilgoć oraz agresywne substancje chemiczne.
Rozdzielenie funkcji montażowych, maskujących i ochronnych pozwala wyeliminować większość problemów jakościowych na końcowym etapie produkcji. Wdrożenie rygorystycznych procedur oczyszczania podłoża i przestrzeganie zaleceń temperaturowych gwarantują stabilność połączeń. Zastosowanie odpowiednich wykrojów samoprzylepnych i precyzyjnie dociętych taśm bezpośrednio przekłada się na płynność operacyjną, redukcję braków i wyższą estetykę gotowych wyrobów.
Kategorie artykułów
Polecane artykuły
Kraty wlotowe a ich rola w zarządzaniu wodami opadowymi
Poradnik wyboru najlepszych sprężynujących podkładek dla Twojego projektu
Jak myć i przechowywać szkło kryształowe, żeby zachowało połysk po latach