Artykuł sponsorowany
Budowa uchwytu TIG i elementy, które decydują o ergonomii oraz stabilności łuku
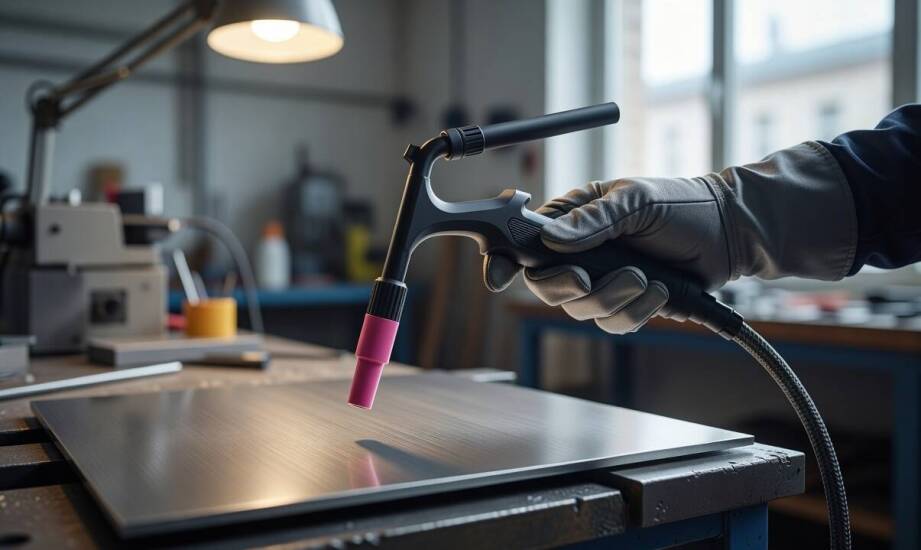
Spawacz porównuje dwa uchwyty TIG o bardzo podobnym wyglądzie zewnętrznym. W jednym łuk elektryczny prowadzi się w pełni stabilnie przy minimalnym wysiłku dłoni, natomiast w drugim szybko pojawia się zmęczenie i znacznie trudniej utrzymać stałą odległość elektrody od spawanego materiału. Taka różnica rzadko wynika wyłącznie z samych umiejętności operatora. Najczęściej odpowiada za nią odpowiedni dobór elementów eksploatacyjnych oraz samej budowy palnika do konkretnego zadania spawalniczego. Właściwa konfiguracja sprzętu bezpośrednio przekłada się na jakość kładzionej spoiny, estetykę lica oraz komfort wielogodzinnej pracy w wymuszonej pozycji.
Budowa uchwytu TIG i kluczowe elementy eksploatacyjne
Klasyczny palnik składa się z ergonomicznej rękojeści, mosiężnego korpusu, przewodów zasilających, tulejki zaciskowej wraz z łącznikiem prądowym, dyszy gazowej oraz izolatora teflonowego i tylnego korka. Korek precyzyjnie dociska tulejkę wewnątrz korpusu i jednocześnie chroni tylną część elektrody wolframowej przed przypadkowymi uszkodzeniami mechanicznymi. Łącznik prądowy pełni podwójną funkcję. Przekazuje prąd bezpośrednio do elektrody, a zarazem równomiernie kieruje gaz osłonowy w stronę jeziorka spawalniczego. Dysza, najczęściej wykonana z materiałów ceramicznych, odpowiada za ostateczne uformowanie strumienia gazu. Podczas intensywnej pracy najszybciej zużywają się ceramiczne dysze, miedziane tulejki zaciskowe oraz same elektrody wolframowe, co wymusza ich systematyczną kontrolę i okresową wymianę.
Standardowy łącznik prądowy w zupełności wystarcza przy łączeniu elementów ze zwykłej stali węglowej na prostych złączach. Ryzyko krytycznego utlenienia spoiny jest tam stosunkowo niskie. Sytuacja zmienia się diametralnie podczas pracy z materiałami znacznie bardziej wymagającymi. Soczewka gazowa zastępuje wtedy zwykły łącznik i wprowadza do układu specjalną siatkę wielowarstwową. Taka zaawansowana konstrukcja zapewnia laminarny przepływ argonu, co mocno ogranicza zawirowania powietrza wokół rozgrzanej strefy spawania. Rozwiązanie to doskonale sprawdza się przy łączeniu stali nierdzewnej, tytanu oraz stopów aluminium. Wysoce stabilna osłona gazowa pozwala wysunąć elektrodę znacznie dalej poza krawędź dyszy ceramicznej, co ułatwia precyzyjną obserwację jeziorka w głębokich pachwinach bez utraty skutecznej ochrony przed tlenem z otoczenia.
Chłodzenie palnika, elastyczność przewodów i sterowanie przepływem
Rodzaj zastosowanego układu chłodzenia w największym stopniu determinuje dopuszczalne obciążenie termiczne całego palnika. Sprzęt chłodzony wyłącznie przepływającym gazem osłonowym sprawdza się optymalnie przy natężeniach do około 200 amperów w cyklu pracy na poziomie 60 procent. Takie modele charakteryzują się odczuwalnie mniejszą wagą i brakiem dodatkowych przewodów cieczowych, dlatego świetnie nadają się do szybkich prac montażowych w terenie. Modele chłodzone cieczą wymagają z kolei podłączenia do zewnętrznej chłodnicy warsztatowej, ale w zamian umożliwiają ciągłą pracę przy prądach przekraczających 200 amperów z cyklem bliskim 100 procent. Zastosowanie wydajnego obiegu płynu pozwala na zmniejszenie gabarytów samego korpusu, co mocno odciąża nadgarstek spawacza przy kładzeniu długich i wymagających spoin. Dobierając odpowiednie uchwyty TIG do warsztatu, należy więc rzetelnie ocenić specyfikę najczęściej wykonywanych zleceń.
Długość przewodu zasilającego bezpośrednio wpływa na maksymalny zasięg operacyjny spawacza bez konieczności przestawiania źródła prądu. Standardowe pakiety przewodów o długości od czterech do ośmiu metrów gwarantują dużą swobodę przemieszczania się po stanowisku roboczym. Należy jednak mieć na uwadze, że grubsze oploty ochronne z czasem ograniczają elastyczność całego zestawu, szczególnie w ciasnych przestrzeniach. Zastosowanie uchwytu z giętkim korpusem typu Flex ułatwia płynne manewrowanie w trudno dostępnych miejscach i skutecznie zmniejsza napięcie mięśni przedramienia.
Sposób sterowania wypływem gazu osłonowego zależy od zaawansowania technologicznego posiadanego źródła prądu. Palniki wyposażone w mechaniczny zaworek zlokalizowany bezpośrednio w rękojeści stosuje się przy spawarkach pozbawionych wewnętrznego elektrozaworu. Tego typu rozwiązanie spotyka się najczęściej w przypadku źródeł prądu wyposażonych w tryb TIG lub Lift, gdzie operator otwiera i zamyka przepływ argonu ręcznie tuż przed zajarzeniem i po zgaszeniu łuku. Sterowanie z poziomu rękojeści za pomocą wbudowanego mikrowyłącznika współpracuje z zaawansowanymi maszynami. Taka automatyczna regulacja obsługuje fabryczne funkcje przedwypływu i powypływu gazu, co optymalizuje bieżące zużycie argonu i doskonale chroni krzepnącą spoinę przed działaniem atmosfery.
Założone przez Lodowskiego Grzegorza Centrum Spawalnictwa Techgaz funkcjonuje w Józefowie od 1992 roku, dostarczając profesjonalny osprzęt spawalniczy oraz niezbędne gazy techniczne dla warsztatów i zakładów obróbki metali. Prawidłowe dopasowanie wszystkich opisanych elementów palnika do charakterystyki spawanego materiału, wykorzystywanego natężenia prądu oraz indywidualnego stylu pracy operatora pozwala utrzymać w pełni stabilny łuk i zminimalizować ryzyko powstawania wewnętrznych wad spawalniczych. Świadoma i przemyślana konfiguracja osprzętu to inwestycja, która bardzo szybko zwraca się w postaci mniejszego zmęczenia fizycznego oraz znacznie wyższej wydajności codziennych procesów produkcyjnych.
Kategorie artykułów
Polecane artykuły
Kraty wlotowe a ich rola w zarządzaniu wodami opadowymi
Poradnik wyboru najlepszych sprężynujących podkładek dla Twojego projektu
Jak myć i przechowywać szkło kryształowe, żeby zachowało połysk po latach