Artykuł sponsorowany
Akceptacja wzoru przed serią — kiedy zabezpiecza projekt kart z elektroniką
Błąd w projekcie karty z wbudowanym chipem lub paskiem magnetycznym najczęściej ujawnia się dopiero po wydruku całej partii. Klienci nierzadko ze zdziwieniem odkrywają, że firmowe kolory straciły nasycenie, drobne detale zlały się w nieczytelną plamę, a pole personalizacji koliduje ze strefą elektroniki. Złożoność produkcji nośników z tworzyw sztucznych sprawia, że plik graficzny na monitorze nigdy nie oddaje w pełni ostatecznego wyglądu fizycznego produktu. Zignorowanie etapu zatwierdzenia fizycznego lub cyfrowego wzoru przed uruchomieniem maszyn prowadzi do niezwykle kosztownych pomyłek. Połączone warstwy polichlorku winylu, zabezpieczone laminatem i uzbrojone w moduły zbliżeniowe, po prostu nie wybaczają błędów w przygotowaniu do druku.
Dlaczego ekran i podłoże PVC oddają barwy inaczej?
Ekrany monitorów wyświetlają obraz w przestrzeni RGB, gdzie poszczególne piksele emitują własne światło. Taki mechanizm gwarantuje wysoką jaskrawość, głęboki kontrast oraz nasycenie niemożliwe do uzyskania w warunkach fizycznych. Fizyczny transfer grafiki na tworzywo opiera się na palecie przestrzeni CMYK, gdzie farby mieszają się subtraktywnie i jedynie odbijają światło otoczenia. Zjawisko to naturalnie obniża intensywność odcieni w stosunku do wizji z monitora. W przypadku kart z polichlorku winylu różnica staje się jeszcze bardziej drastyczna niż przy klasycznym druku na papierze. Plastik w ogóle nie wchłania farby, dlatego proces wymaga utrwalania promieniami UV lub stosowania specjalistycznych mieszanek offsetowych. Zjawiska te diametralnie zmieniają ostateczny odbiór tonalny całego projektu.
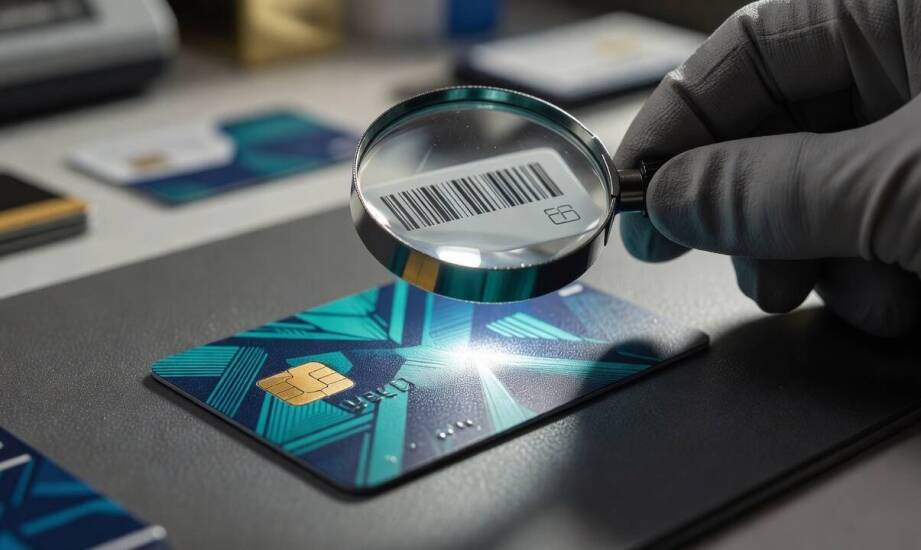
Brak odpowiedniej kalibracji monitora i pominięcie profilowania pod konkretną maszynę sprawia, że projektant działa po omacku. Pewne krytyczne elementy kompozycji wymagają bezwzględnej analizy podczas akceptacji wzoru. Znak firmowy musi zachować pełną czytelność po konwersji kolorystycznej i nałożeniu folii laminacyjnej. Mikrotypografia, czyli teksty o wielkości poniżej sześciu punktów, staje się na plastiku nieczytelna i poszarpana, jeśli zignorujemy zamianę czcionek na krzywe wektorowe. Zgodnie z wytycznymi systemu GS1, kody kreskowe EAN-13 wymagają zachowania odpowiedniego kontrastu oraz precyzyjnej strefy ochronnej wokół pionowych belek. Numeracja sekwencyjna wymusza z kolei zaplanowanie sztywnego, pustego pola, do którego maszyna personalizująca trafi bez kolizji z tłami lub logotypami. Każdy plik produkcyjny musi dodatkowo uwzględniać strefy bezpieczne dla kluczowych tekstów, wynoszące zwykle trzy milimetry od krawędzi cięcia.
Elektronika a ograniczenia technologiczne układu grafiki
Położenie wewnętrznego chipa, miedzianej anteny RFID lub zewnętrznego paska magnetycznego rygorystycznie dyktuje kompozycję wizualną. Pasek magnetyczny, zgodnie z międzynarodową normą ISO 7811, musi zająć ściśle określoną pozycję na rewersie. Zazwyczaj jest to górna partia karty, wokół której trzeba zostawić minimum dwa milimetry technicznego marginesu wolnego od istotnych danych. Zewnętrzny chip stykowy lub wbudowany moduł zbliżeniowy generują jeszcze większe wyzwania konstrukcyjne. Elementy elektroniczne potrzebują strefy blokującej o dwa milimetry większej od samego układu, co zapobiega zgnieceniu mikroprocesora pod wpływem nacisku pras laminacyjnych. Znajdująca się między warstwami PVC antena radiowa całkowicie uniemożliwia głębokie tłoczenie znaków w swoim bliskim sąsiedztwie.
Właściwie realizowany proces zakłada rygorystyczne trzymanie się ściśle określonych etapów technologicznych. W zaawansowanych zakładach produkcyjnych druk na kartach plastikowych odbywa się najczęściej techniką offsetową lub UV na cienkich arkuszach bazowych. Dopiero w kolejnym kroku następuje zgrzewanie poszczególnych warstw z odpowiednio wbudowanym modułem. Przykładem rynkowego dostawcy posiadającego zaplecze do takich realizacji są Polskie Karty, obsługujące rozbudowane programy lojalnościowe i dostępowe. Akceptacja wzoru przed startem maszyn jednoznacznie definiuje właściwą kolejność operacji dla danego nakładu. Ustalony układ makiety warunkuje, czy najpierw nastąpi nałożenie tła, czy kodowanie nośników, a w końcu personalizacja danych zmiennych. Ewentualne błędy kompozycyjne wykryte po ostatecznej laminacji oznaczają bezpowrotne zniszczenie materiału i konieczność powtórzenia całego cyklu produkcyjnego.
Rygorystyczne zatwierdzenie makiety produkcyjnej zabezpiecza całą serię przed kosztownymi poprawkami i opóźnieniami w dostawie. W przypadku prostych wizytówek bez skomplikowanych zabezpieczeń czy modułów zbliżeniowych, weryfikacja pliku bywa jedynie szybką formalnością. Sytuacja zmienia się diametralnie, gdy w grę wchodzą nośniki RFID, układy z paskiem magnetycznym lub zaawansowana personalizacja termiczna. Analiza umiejscowienia anten, czytelności wektorów oraz zachowania stref ochronnych staje się wtedy jedyną realną zaporą przed błędami technologicznymi. Czas zainwestowany w dokładne sprawdzenie wzorca przed rozpoczęciem druku zapewnia później bezawaryjne działanie karty w czytnikach.
Kategorie artykułów
Polecane artykuły
Kraty wlotowe a ich rola w zarządzaniu wodami opadowymi
Poradnik wyboru najlepszych sprężynujących podkładek dla Twojego projektu
Jak myć i przechowywać szkło kryształowe, żeby zachowało połysk po latach